
G-code
어느 NC Block에서 어떤 공구와 명령이 실행됐는지
실가공을 2D·3D로 복원하고, 절삭물리로 다음 개선점을 찾습니다
공구가 소재의 어디에 얼마나 닿았는지 다시 그려, 기계 신호를 가공의 언어로 바꿔 보여드립니다.
어느 NC Block에서 어떤 공구와 명령이 실행됐는지
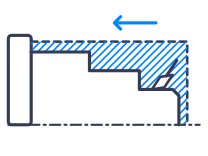
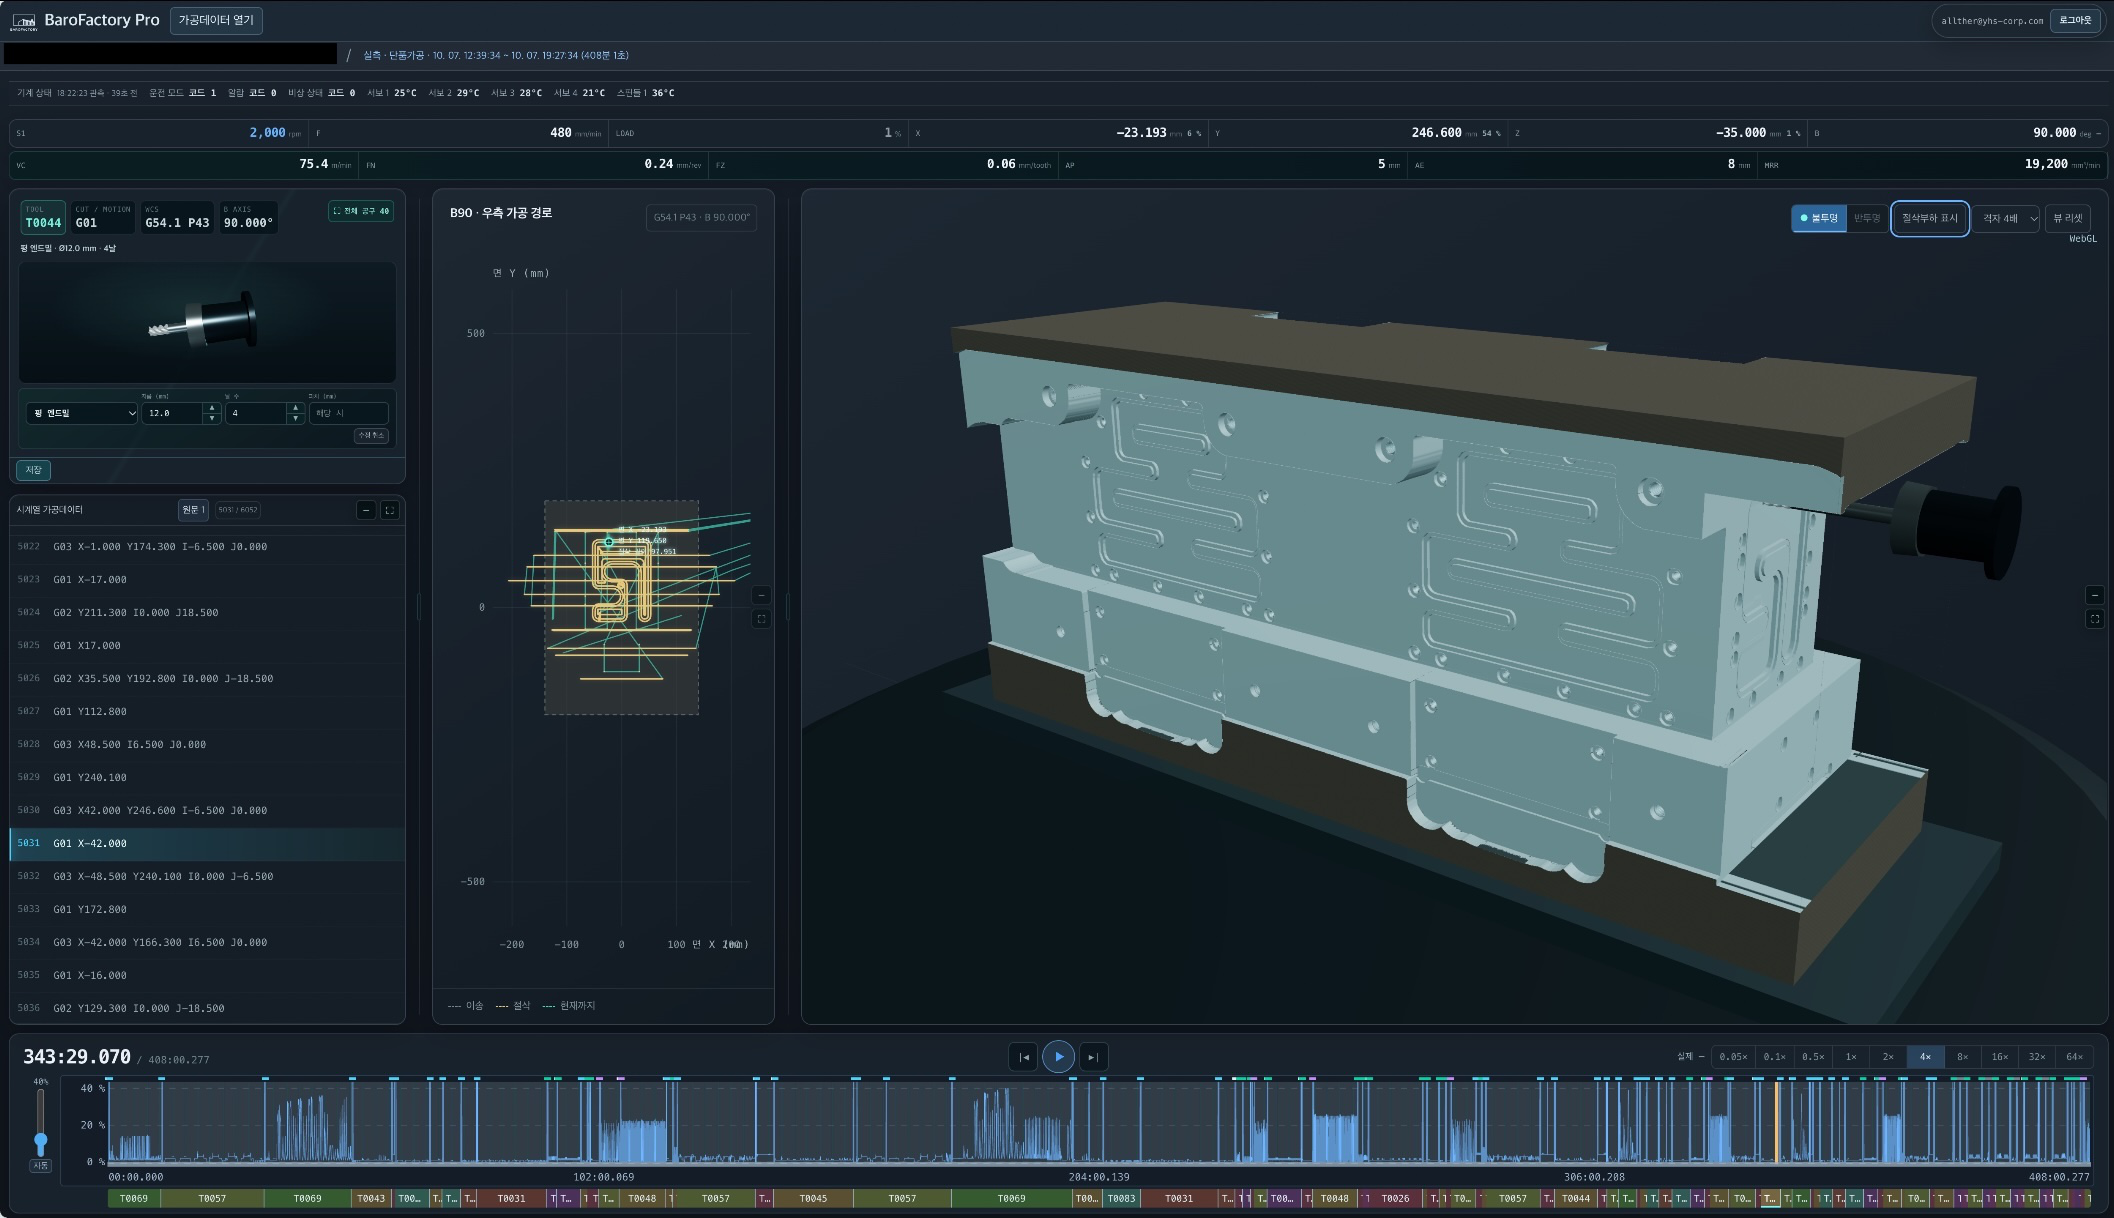
공구가 소재에 닿은 위치와 깎여 나간 모양을 시간 순서대로
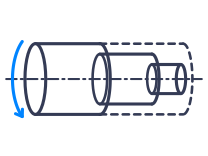
가공 순서에 따라 변해가는 공작물 모양을 입체로
기계 신호에 공구 사양, 소재, G-code, 절삭 물리를 더해 부하의 원인과 바꿀 수 있는 조건을 찾습니다.
부하를 설명하는 네 가지 계산식
Vc = πDn / 1000
공구 지름과 실제 회전수로공구가 소재를 지나는 속도를 봅니다
fn = Vf / nfz = Vf / (z·n)
한 바퀴, 한 날당 이송으로공구와 공정에 맞는 조건인지 봅니다
MRR = Ac × Vf
다시 그린 절삭 단면과 이송으로실제 깎아낸 양을 계산합니다
Pc ≈ kc × Q
소재의 절삭 저항과 깎아낸 양으로필요한 힘을 계산합니다
기계 데이터가 개선안이 되는 분석 흐름
좌표 · RPM · Feed · 부하 · 알람
공구 · Block · 명령 상태
2D·3D 형상 · 공구 관여 · 에어컷
Vc · fn/fz · ap/ae · MRR · 동력
코드 후보 · 현장 시험 · 전후 비교
현재의 방식과 앞으로의 고도화
물리식, G-code, 실제 가공 데이터를 결합해근거를 설명할 수 있는 개선안을 만듭니다
물리 법칙과 현장 학습 데이터를 함께 쓰는절삭 AI 모델(PINN)로 고도화합니다
직접 잰 값과 계산·추정한 값을 구분해 보여드립니다.부족한 정보는 기술자에게 확인하고, 현장 시험 결과를 받아 다음 분석을 더 정확하게 만듭니다.
데이터 신뢰도 5단계
좌표, RPM, Feed, 부하,알람, NC Block
신뢰도 A절삭속도, 이송,사이클타임, 이동 거리
신뢰도 A절입 깊이·폭, 소재 경계,공구 관여, 공구 사양 후보
신뢰도 B/C소재, 경도, 공구, 품질,공구수명 우선순위
신뢰도 A변경 전후, 반복 LOT,공구수명, 품질 결과
신뢰도 A/B반복 가공에서 달라지는 부하, 시간, 공구 상태를 보고,필요한 정보를 묻고, 가장 경제적인 다음 개선 후보를 찾습니다.
 바로팩토리
T07은 Ø15 초경 드릴로 추정했습니다.소재와 공구 코팅 정보를 확인해 주세요.
공구 사양 추정 · 확인 요청
SCM440, HRC 58~62입니다.공구수명을 우선해서 봐주세요.

바로팩토리
조건 신뢰도가 B에서 A로 올라갔습니다.현재 절삭속도와 공구 부하를 다시 계산해 첫 수정 후보를 제시합니다.
데이터 신뢰도 A · 확인 완료
등록특허 10-2763244
등록특허 10-2838240
등록특허 10-2589041
기계가 직접 보여준 값, 절삭물리로 계산한 값, AI가 추론한 값을 신뢰도와 함께 표시합니다.공구·소재·품질 제약을 사용자가 확인할수록 분석은 더 정밀해지고 다음 가공의 기준으로 축적됩니다.
공구 궤적·소재 변화·G-code·신호를 같은 시점에 재현해 실제로 어디를 어떻게 가공했는지 보여줍니다.
공구가 소재에 관여하지 않는 이동과 불필요한 진입·이탈을 찾아 안전한 시간단축 후보를 만듭니다.
명령값과 실제값을 구분하고 RPM·Feed를 Vc·fn·fz·ap·ae·MRR·절삭동력으로 재해석합니다.
제거체적·비절삭저항·공구 관여와 스핀들·축부하를 연결하고 관성 피크와 절삭부하를 구분합니다.
반복 가공의 부하·시간·파형 변화를 비교해 마모·채터·교체 타이밍 후보를 표시합니다.
소재 경계·ap/ae·공구 스펙처럼 직접 측정하기 어려운 정보는 근거와 신뢰도를 붙여 추정합니다.
소재·경도·공구·품질·수명 우선순위를 대화로 확인해 분석조건을 지속적으로 보강합니다.
현재 NC Block과 첫 수정 후보, 예상 단축시간·부하·공구수명 영향을 나란히 제시합니다.
승인된 한 가지 변경을 시험하고 칩·부하·품질·공구수명·실제 단축시간을 다음 분석에 반영합니다.
현장 데이터를 확인하고, 작은 범위에서 적용한 뒤, 같은 데이터로 결과를 다시 검증합니다.
NC Code 수정과 설비 적용은 기술자의 검토·승인과 안전한 시험 범위를 거칩니다.
정삭·탭·보링·나사·얇은 형상은 품질·공구 파손 위험을 우선 검토합니다.
공구·소재 정보가 부족하면 확정값 대신 분석 후보·근거·추가 확인항목을 제시합니다.